Yıkama ve yağ alma hatları
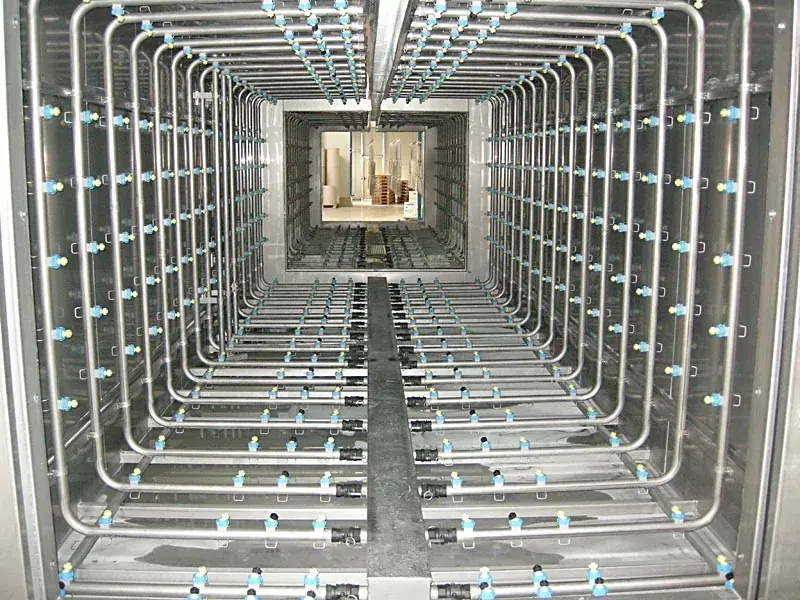
Yıkama ve yağ alma hattı (boya öncesi ön işlem)
Hemen arayın: 0555 851 62 75WhatsApp'tan yazınTeklif iste
Açıklama
Metal parçalar üretimden çıktığında genellikle yağ ve kir taşır. Toz boya ya da yaş boyadan önce bu tabakanın uzaklaştırılması gerekir. Yıkama ve yağ alma hatlarını bu aşama için tasarlıyor ve üretiyoruz.
Boya sorunu çoğu zaman boyada değildir
Boya kalkıyorsa, sararıyorsa ya da yüzeyde gözenek varsa ilk bakılacak yer boya olmayabilir. Metal üretimden çoğunlukla ince bir yağ filmiyle çıkar. Bu film temizlenmezse boya metale değil yağa tutunur.
Bu yüzden yüzey işlemin ilk halkası yağ almadır. Fosfatlama gibi sonraki adımlar da temiz bir yüzey olmadan doğru çalışmaz. İyi bir boya hattı, boyadan önce başlar.
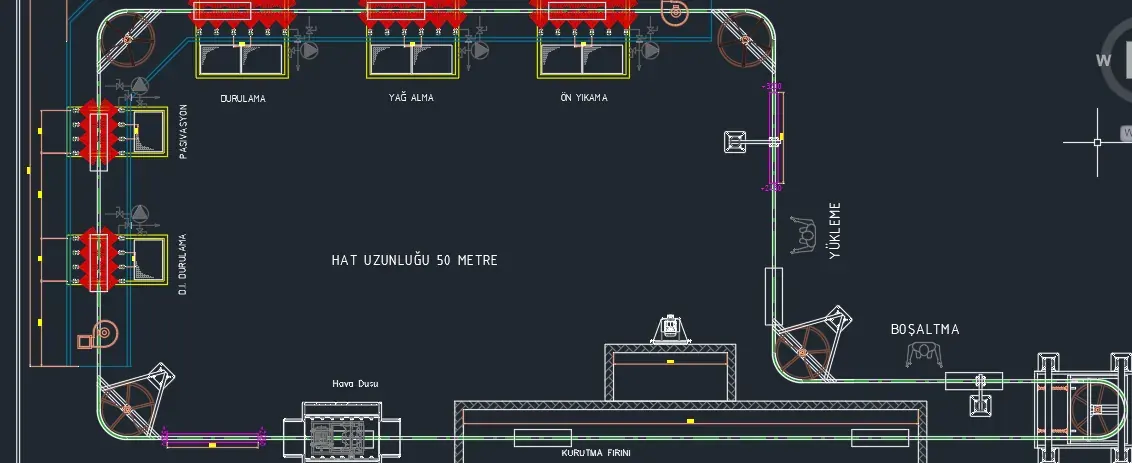
Bir çizimin içinden: 50 metrelik hat
Masamızdaki bir yıkama hattının çiziminde parça sırasıyla şu duraklardan geçiyor:
- Yükleme
- Ön yıkama
- Yağ alma
- Durulama
- Pasivasyon
- D.I. durulama
- Hava duşu
- Kurutma fırını
- Boşaltma
Hat uzunluğu bu çizimde 50 metre. Durak sayısı ve uzunluk o işe aittir; sizin hattınız parçanıza ve kimyasalınıza göre çizilir.
Hangi yağ alma yöntemi
Kimyasalı, parçanız ve sonraki adımınız belirler. Son proses ayarında kullandığınız kimyasalın tedarikçisinin önerileri esas alınır.
- 1
Alkali
Alüminyum, çelik, galvaniz ve zamakta kullanılır. Sıcaklık kritiktir, genellikle 60-90 °C'de çalışır. Sonrasında çift durulama önerilir.
- 2
Asidik
Yağın yanında pas ve cürufu da alabilir. Sıcak ya da soğuk çalıştırılabilir.
- 3
Nötr
Demir fosfatla aynı tankta kullanılabilir. Yağ alma ve fosfatlama tek kademede biter; zaman ve alan kazandırır.
- 4
Soğuk
Yağı oda sıcaklığında alır, pH değeri nötrdür. Isıtma gerektirmemesi işletmede fark yaratır.
Fosfat: Boya ile metal arasındaki tampon
Yağ alındıktan sonra yüzeye ince bir fosfat kaplama yapılabilir. Bu kaplama boyanın yapışmasını destekler ve metali korur. Fosfatlanan parça da mümkünse bekletilmeden boyaya alınmalıdır.
Demir fosfat, çinko fosfata göre korozyon dayanımı daha düşük olsa da daha az banyo ve daha düşük yatırımla kurulur. Uygulama üç yolla yapılır:
- Püskürtme: Hızlı ve ekonomiktir, basınç da işe yardımcı olur.
- Daldırma: Basınç olmadığı için sıcaklık belirleyicidir; banyo paslanmaz çelikten yapılmalıdır.
- Silme: Fırça ya da bezle yapılır; basit ve ekonomiktir.
Hattınızı nasıl çiziyoruz
Şu bilgilerle başlayabiliriz:
- Parçanın ölçüsü, malzemesi ve günlük miktarı
- Yağın cinsi ve kullanmak istediğiniz kimyasal
- Püskürtme mi daldırma mı çalışacağınız
- Hattın kurulacağı alan
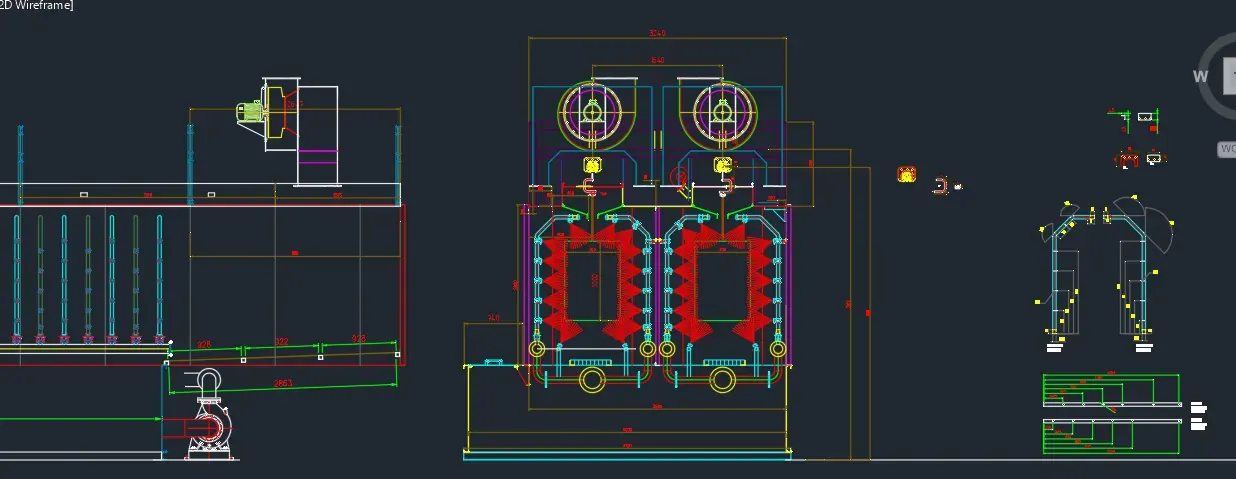
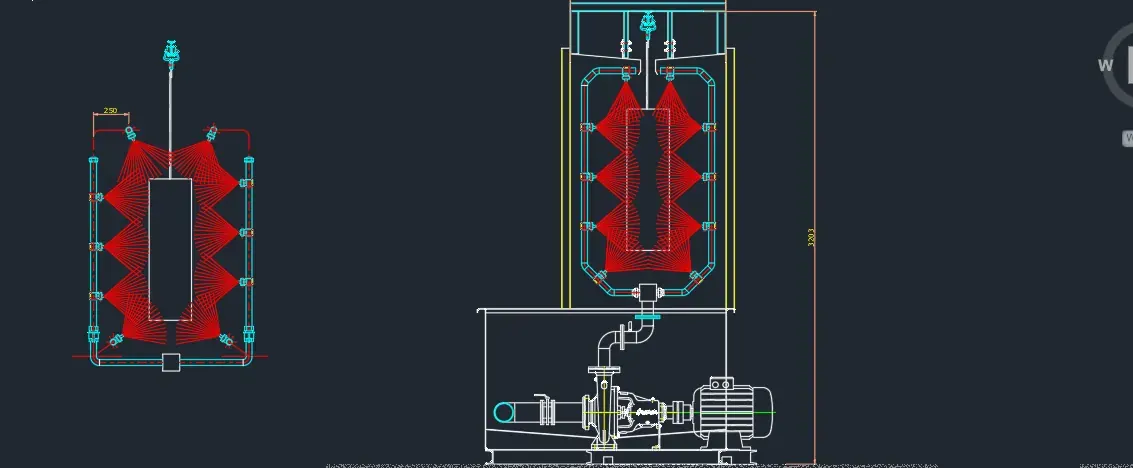
Tank ve sprey bölümlerinin sırasını, pompaları ve durulamaları çizimde gösteririz. Toz boya hattıyla birlikte planlandığında akış baştan sona tek bir yol olur. Nakliye ve kurulum görüşmede konuşulur.
Çizimlerimizden
Sık sorulan sorular
Yıkama hattı toz boya hattıyla birlikte mi yapılır?
İhtiyacınıza göre ayrı ya da birlikte planlanabilir.
Hangi yöntemi seçmeliyim?
Parçanın şekli, günlük miktar ve kimyasal tedarikçinizin önerisine göre birlikte karar veririz.
Hat ölçüsü sabit mi?
Hayır, parçanıza ve alanınıza göre çizilir.